
 English
 русский
 Español
El regulador de gas acetileno AR-02 es un dispositivo de control de presión diseñado para usarse ...
Ver detallesLos ajustes de acetileno y oxígeno se reducen a una regla estricta y algunos puntos de partida confiables. La regla estricta es que el acetileno nunca supera los 15 psi en el regulador, porque el acetileno se vuelve inestable más allá de esa presión. Los puntos de partida son rangos estrechos para cortar, soldar y calentar, y usted los afina una vez que se enciende la llama. Configure las presiones de esta manera y obtendrá un corte más limpio, menos desperdicio de gas y un taller mucho más seguro.
Los dos gases realizan trabajos diferentes. El acetileno es el combustible; el oxígeno suministra la combustión y, durante el corte, la corriente de alta velocidad que oxida y expulsa la escoria del corte. Cuando las presiones son incorrectas, los síntomas aparecen inmediatamente:
La solución práctica es comenzar con números buenos, encender la antorcha y leer la llama. Girar la perilla y esperar rara vez termina bien.
El acetileno se disuelve en acetona dentro de su cilindro. Si lo extrae a una presión de trabajo superior a aproximadamente 15 psi, el gas puede descomponerse por sí solo, generando calor y potencialmente explotando sin que haya oxígeno presente. Esto no es una preferencia ni una elección de estilo; es un límite físico reconocido por los fabricantes de reguladores, proveedores de cilindros y todos los códigos de soldadura que tratan con equipos de oxicorte.
Tres hábitos te mantienen seguro:
Los valores siguientes corresponden a boquillas estándar de corte y soldadura de dos piezas con una longitud de manguera promedio. Son presiones iniciales, así que trátelas como el primer control y no como la autoridad final.
| Operación | Espesor del material | Acetileno (psi) | Oxígeno (psi) |
|---|---|---|---|
| corte | Hasta 1/8 pulg. (3 mm) | 4-5 | 20-25 |
| corte | 1/8 pulg. a 1/2 pulg. (3-12 mm) | 5-8 | 30-40 |
| corte | 1/2 pulgada y más (12 mm) | 8-12 | 40-50 |
| Soldadura | Hoja ligera, hasta 1/8 pulg. | 3-5 | 5-10 |
| Soldadura | Secciones medianas, 1/8-1/2 pulg. | 5-8 | 10-20 |
| Soldadura | Secciones pesadas, 1/2 pulgada y más | 8-12 | 20-30 |
Las puntas de corte estándar llevan un número estampado que indica directamente la presión del gas combustible. Una punta con el sello "4" necesita aproximadamente 4 psi de acetileno; una punta con el sello "6" quiere 6 psi. Ajuste el oxígeno a aproximadamente 8 a 10 veces el valor de acetileno, lo que coloca una punta número 4 a 32 a 40 psi de oxígeno. Esta regla general proviene de los fabricantes de puntas y se mantiene bien en el rango de tamaño normal del 0 al 6.
Enciende la antorcha y enciende una llama neutra. Quieres un cono interior azul y afilado con solo una ligera pluma en el borde. Si la pluma crece, aumente ligeramente el oxígeno o baje un poco el acetileno. Si la llama necesita más gas pero el regulador de acetileno ya está a 15 psi, deja de girar la perilla y coloca una punta más grande. Más presión no es la respuesta; más flujo de punta es.
El corte requiere una corriente de oxígeno de alta velocidad porque el oxígeno tiene que oxidar el acero y sacarlo del corte. Es por eso que la tabla muestra oxígeno entre 25 y 50 psi, mientras que el acetileno se mantiene por debajo de 15 psi. La soldadura, por el contrario, utiliza una llama neutra a bajo flujo, por lo que el oxígeno se encuentra cerca de la presión del acetileno: unos pocos psi, no 30 o 40.
Si corta con ajustes de soldadura, el precalentamiento es demasiado lento y el flujo de oxígeno es demasiado débil para una placa gruesa. Si suelda con ajustes de corte, perforará el material delgado y dejará una costura muy oxidada. Configure los reguladores para la operación específica, luego confirme con la forma de la llama antes de tocar el metal.
La precisión es importante cuando configura 4 psi y espera que permanezca allí durante un largo recorrido de corte. Un regulador con una perilla de ajuste de hilo fino y un medidor legible le permite llegar rápidamente al número exacto. Un asiento de válvula estable mantiene ese número constante a medida que cae la presión del cilindro, por lo que no es necesario volver a verificar y ajustar constantemente.
Para servicio de acetileno, nuestra serie AR cubre tanto trabajos de mesa como trabajos de corte pesado. El AR56 está diseñado para ciclos continuos de soldadura y corte donde la estabilidad de la salida es más importante, mientras que el AR03 brinda control de alta precisión para ajustes precisos de la llama. En cuanto al oxígeno, el regulador de funcionamiento continuo OR07a mantiene un suministro constante durante largas sesiones de corte, que es exactamente lo que desea una vez que se configuran los ajustes.
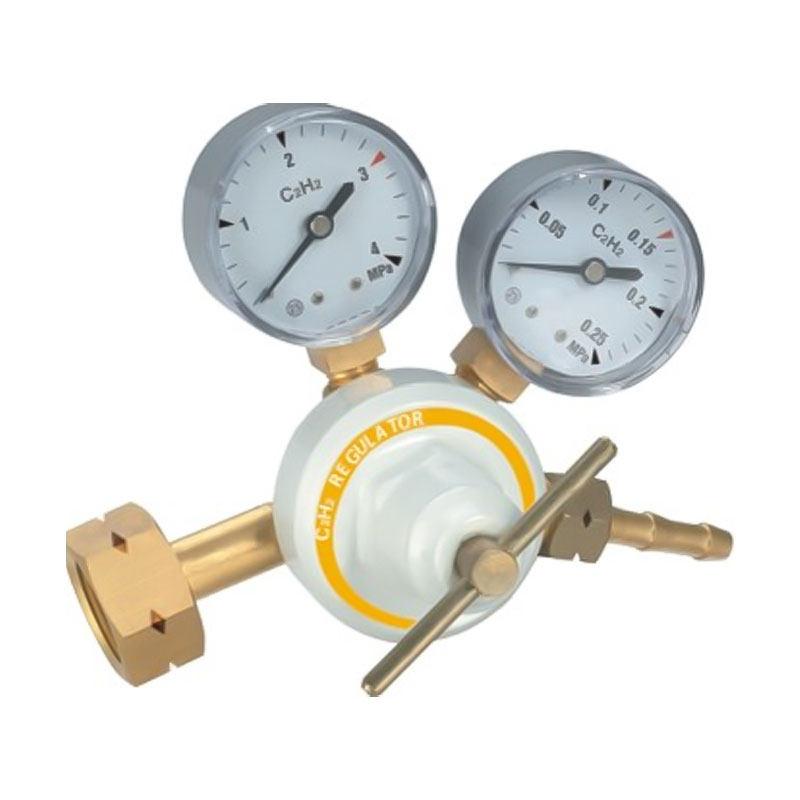 Regulador de acetileno de alta estabilidad AR-56 para soldadura y corte Este regulador mantiene una salida constante de acetileno para ciclos continuos de soldadura y corte. Ofrece salida ajustable de 0 a 40 kg/cm², una entrada redonda G5/8" y una salida de manguera de 3/8", disponible en versiones totalmente de cobre o económicas. Ver producto →
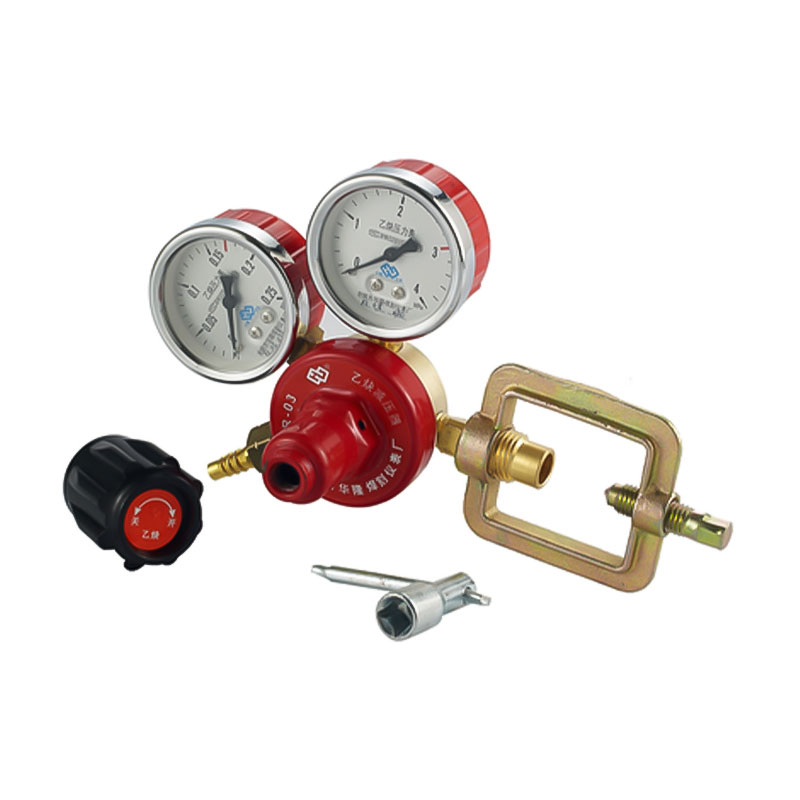 Regulador de presión de acetileno de alta precisión AR-03 Diseñado para ajustes precisos de la llama, este modelo proporciona un control estable de la presión de acetileno con un rango de entrada de 0 a 2,5 kg/cm² y una salida ajustable de hasta 40 kg/cm², lo que enfatiza la precisión del mecanizado y el sellado para operaciones confiables. Ver producto →
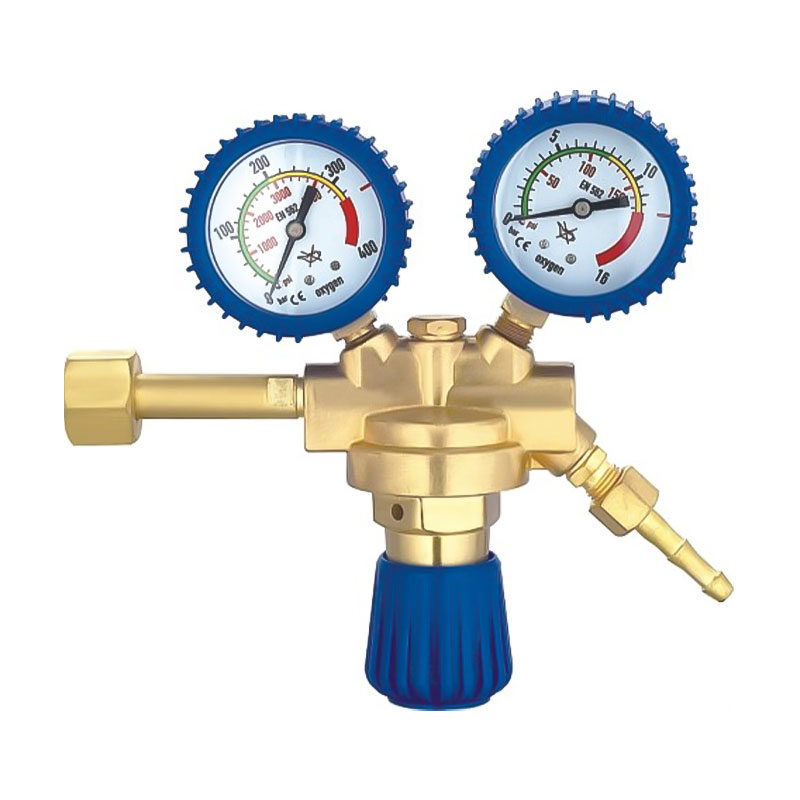 Regulador de control de presión de oxígeno de operación continua OR-07A Diseñado para largas sesiones de corte, este regulador de oxígeno maneja altas presiones de entrada de hasta 3000 psi y ofrece una salida constante de 4 a 80 psi. Su entrada CGA540 y su medidor de fácil lectura permiten un trabajo continuo confiable. Ver producto →
Si está reemplazando un regulador en una plataforma existente, los criterios de selección prácticos son los mismos: clasificación de servicio de gas, rango de calibre y capacidad de salida. nuestra guía sobre elegir el regulador de presión de acetileno adecuado explica esos puntos en un lenguaje sencillo y cubre los errores comunes que se deben evitar.
Una vez que los ajustes de acetileno y oxígeno estén configurados, revise los medidores nuevamente después de unos minutos de trabajo. Los reguladores pueden moverse a medida que el cilindro se vacía, especialmente después de un uso intensivo. Vuelva a confirmar la presión de acetileno al inicio de cada trabajo, nunca la supere los 15 psi y mantenga la punta limpia. Una punta limpia a 4 psi superará una configuración sucia a presión máxima y lo hará sin probar los límites de su equipo.
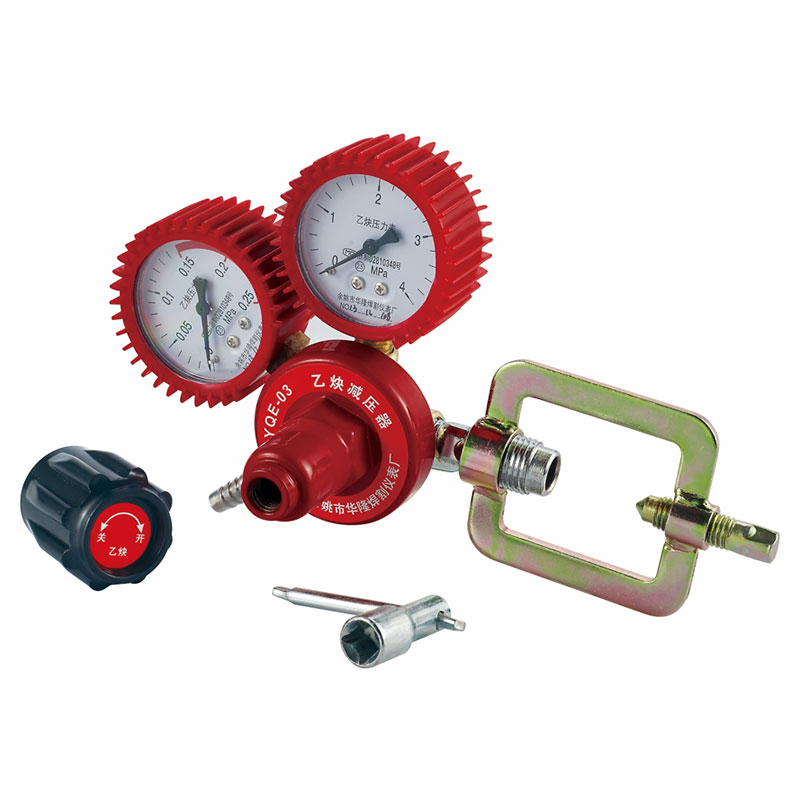
El regulador de gas acetileno AR-02 es un dispositivo de control de presión diseñado para usarse ...
Ver detalles
El regulador de acetileno de alta precisión AR-03 es un dispositivo diseñado para regular la presión...
Ver detalles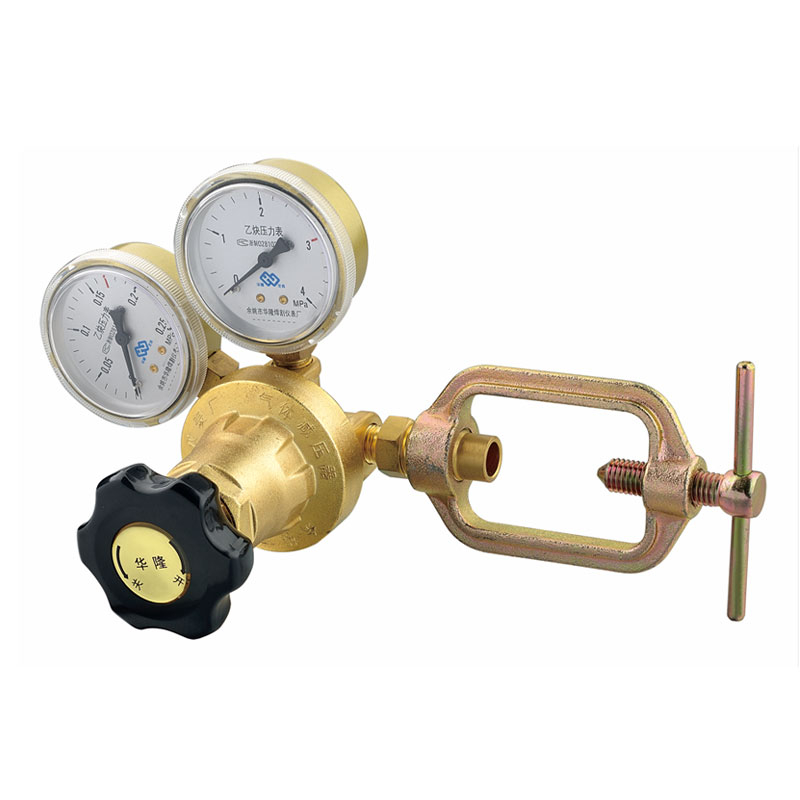
El regulador de soldadura de acetileno AR-16 es un dispositivo de control de presión diseñado para a...
Ver detalles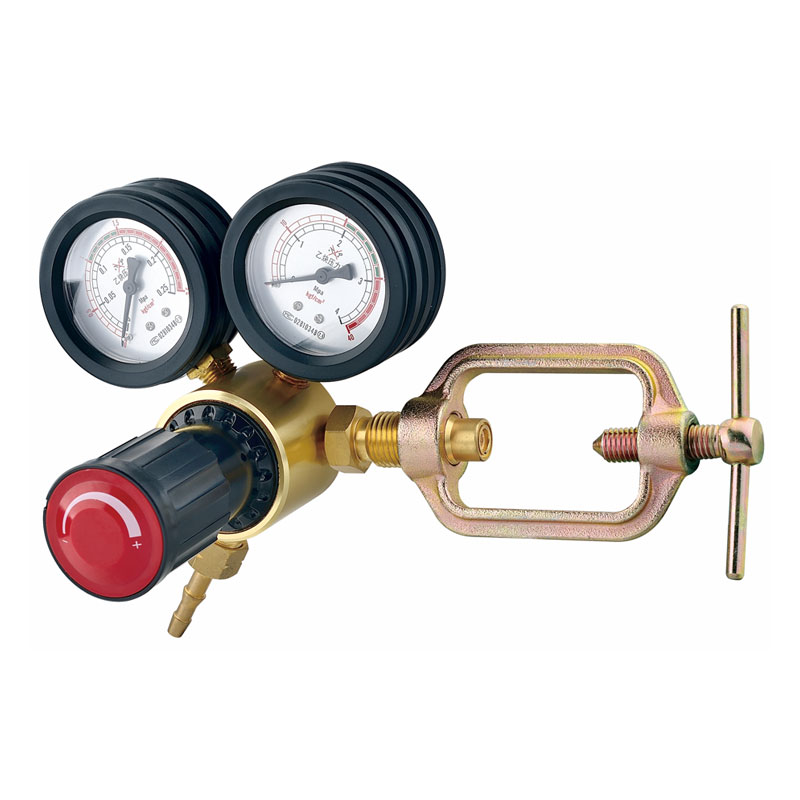
El regulador de acetileno industrial duradero AR-17 está desarrollado específicamente para satisf...
Ver detalles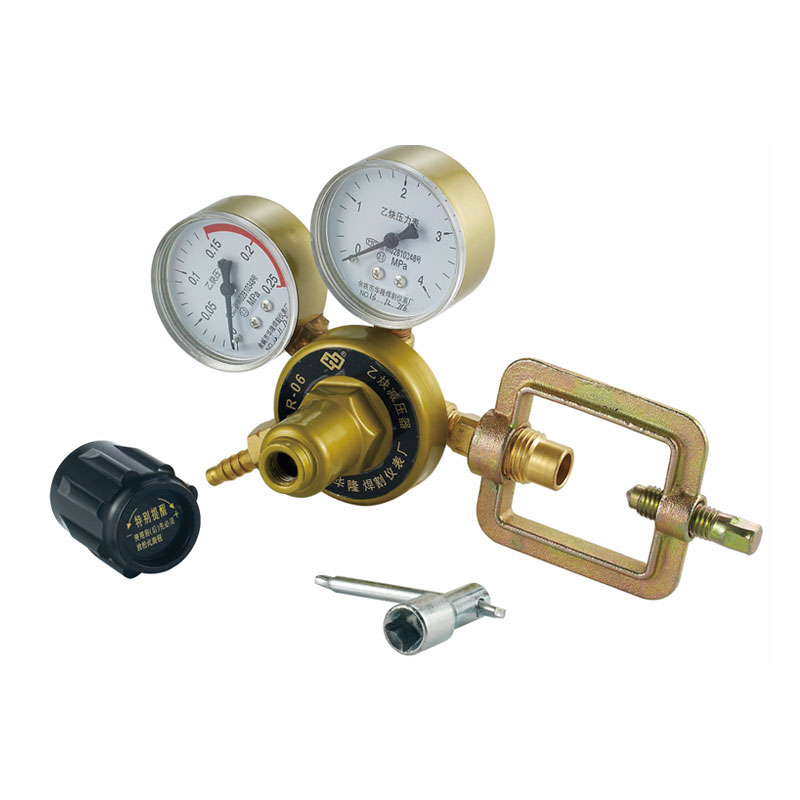
El regulador de acetileno de alto rendimiento AR-06 está diseñado como un dispositivo de control ...
Ver detalles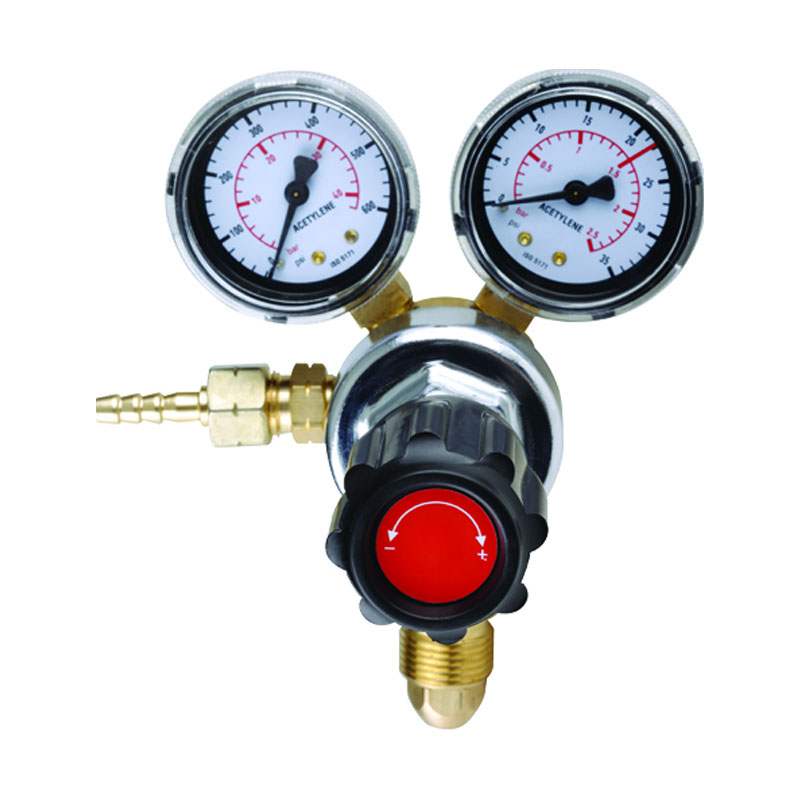
El regulador de salida de acetileno de precisión AR-13 cuenta con una entrada roscada de cabeza r...
Ver detalles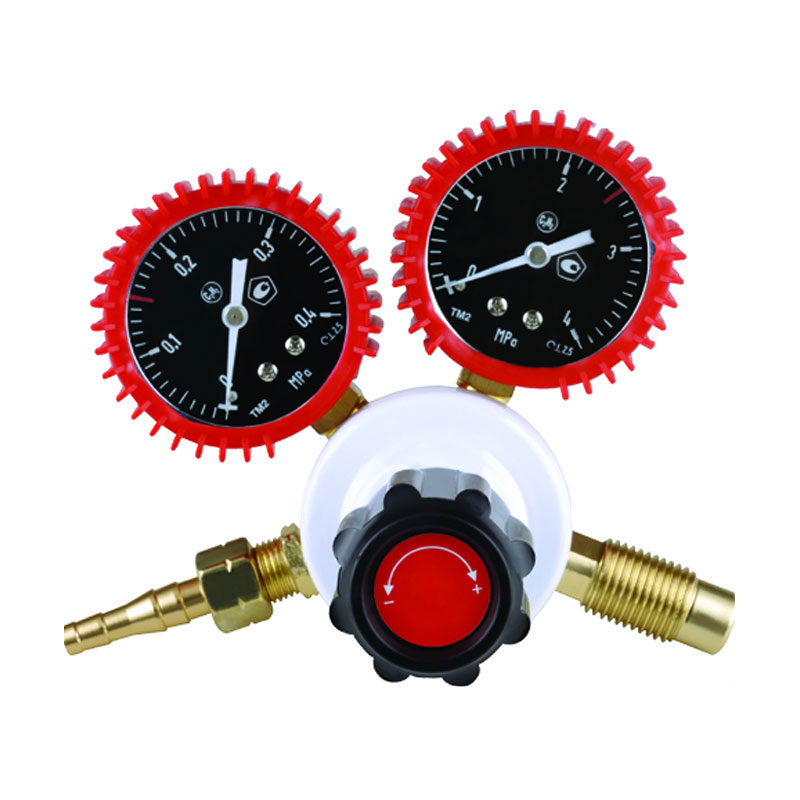
El regulador de acetileno industrial resistente al desgaste AR-55 está diseñado específicamente p...
Ver detalles
El regulador de acetileno de corte y soldadura de alta estabilidad AR-56 está diseñado centrándos...
Ver detalles