

 English
 русский
 Español
El regulador de gas acetileno AR-02 es un dispositivo de control de presión diseñado para usarse ...
Ver detallesCuando un operador de corte se queja de bordes de corte irregulares, exceso de escoria o de una llama que sigue estallando y apagándose, lo primero que muchos solucionadores de problemas verifican es el tamaño de la punta del soplete y la limpieza. El culpable más común está en realidad aguas arriba: los reguladores de presión de acetileno y oxígeno. Estos pequeños componentes toman una presión del tanque que puede exceder los 2000 psi para oxígeno y aproximadamente 250 psi para acetileno y la reducen al rango de trabajo preciso que necesita su soplete de corte. Si el regulador no es adecuado para el gas, la presión varía o el volumen de suministro no puede mantenerse al día con una punta de corte grande, ningún ajuste de la antorcha solucionará el corte. El punto de partida correcto no es culpar a la antorcha sino verificar los reguladores y los ajustes de presión.
El corte con oxiacetileno se basa en una reacción química, no solo en una corriente de gas caliente. El acero se calienta hasta su temperatura de encendido y luego se dirige un chorro de oxígeno puro al metal caliente. El oxígeno se combina con el hierro para formar óxido de hierro y el calor de esta reacción exotérmica derrite y elimina el metal a lo largo de la línea de corte. Este proceso depende de dos variables: suficiente calor para alcanzar la temperatura de encendido y suficiente volumen de oxígeno para sostener la reacción de oxidación.
El gas combustible acetileno suministra la llama de calentamiento inicial. El oxígeno sostiene tanto la llama como el chorro de corte. Ambos gases deben llegar al soplete con la presión y el caudal correctos. La presión del cilindro en un cilindro de oxígeno lleno puede alcanzar los 2200 psi. Los cilindros de acetileno, que están llenos de una masa porosa y acetona para mantener estable el gas, tienen una presión máxima permitida de alrededor de 250 psi y nunca deben usarse por encima de esa. Sin un regulador, esa presión destruiría un soplete y crearía una condición insegura. Un regulador de presión reduce la presión del cilindro a una presión de salida controlada y la mantiene mientras el cilindro se vacía.
Los ajustes de presión dependen del tamaño de la punta del soplete y del grosor del metal. Para la mayoría de los trabajos de corte generales, la presión de trabajo del acetileno cae entre 5 y 15 psi, mientras que la presión de corte del oxígeno suele estar entre 40 y 55 psi para una manguera de 3/8 de pulgada y una punta de corte mediana. Un punto de partida común para el acero de 1/2 pulgada es 10 psi de acetileno y 45 psi de oxígeno. Las puntas más grandes y la placa más gruesa requieren más flujo de oxígeno, no necesariamente más presión de acetileno; La presión del acetileno no debe elevarse mucho más allá de 15 psi porque el acetileno se vuelve inestable a presiones más altas.
| Espesor del material | Presión de acetileno | Presión de oxígeno | Tamaño de la punta |
|---|---|---|---|
| Hasta 1/4 de pulgada | 5 a 8 psi | 35 a 40 psi | 0 o 1 |
| 1/4 a 1/2 pulgada | 8 a 10 psi | 40 a 45 psi | 1 o 2 |
| 1/2 a 1 pulgada | 10 a 15 psi | 45 a 55 psi | 2 o 3 |
| Más de 1 pulgada | 12 a 15 psi | 55 a 70 psi | 4 o más |
Estas cifras son puntos de partida. El fabricante de su antorcha y punta de corte le proporcionará una tabla más detallada. El regulador debe poder entregar estas presiones consistentemente mientras el soplete está en funcionamiento. Si la presión cae cuando tira de la palanca de corte, es posible que el regulador sea demasiado pequeño, esté dañado o esté mal configurado.
El acetileno y el oxígeno nunca deben utilizar el mismo regulador. Los reguladores de acetileno tienen una conexión roscada a la izquierda para evitar conexiones cruzadas y están construidos con materiales que son seguros para el servicio de acetileno. Un regulador de oxígeno debe limpiarse para el servicio de oxígeno y utiliza una rosca derecha. Los dos no son intercambiables y el uso del regulador incorrecto es un grave peligro para la seguridad.
Al seleccionar un regulador de acetileno para trabajos de corte, busque tres cosas: una presión de salida estable en todo el rango de flujo, un manómetro que sea fácil de leer y preciso, y un cuerpo que pueda soportar el ciclo de trabajo. Para trabajos de corte de gran volumen, un regulador con un diafragma más grande y un cuerpo de alto flujo mantendrá la presión mejor que un modelo de uso liviano. Si está realizando un corte continuo, el regulador no debe congelarse ni permitir un aumento de presión. Un regulador de acetileno para soldadura y corte de alta estabilidad es una buena opción para este tipo de tareas.
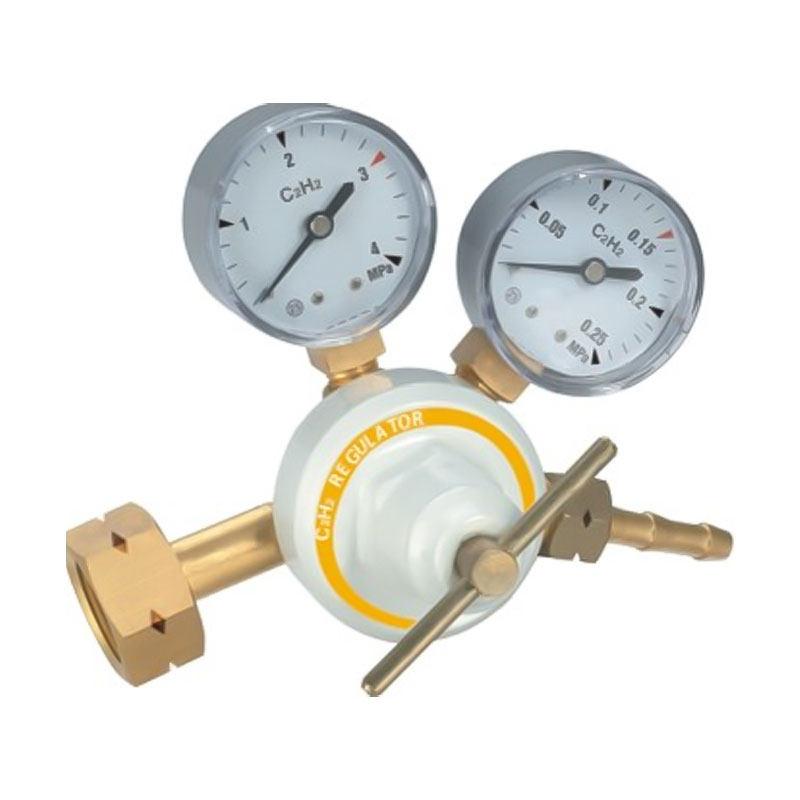 Regulador de acetileno para corte y soldadura de alta estabilidad AR-56 Para un corte continuo, este regulador de acetileno mantiene una presión de salida constante en diferentes presiones de cilindro. Su construcción robusta y su gran diafragma evitan el congelamiento y el aumento de presión, lo que garantiza una llama constante y un funcionamiento confiable. Ver producto →
Para el oxígeno, se aplica la misma lógica. El chorro de oxígeno de corte necesita un suministro ininterrumpido de alto volumen de 40 a 70 psi. Un regulador que restringe el flujo o aumenta la presión provocará cortes inconsistentes y desperdicio de gas. Un regulador de oxígeno con capacidad de funcionamiento continuo y un cuerpo robusto es una opción más segura para cortes de alta resistencia.
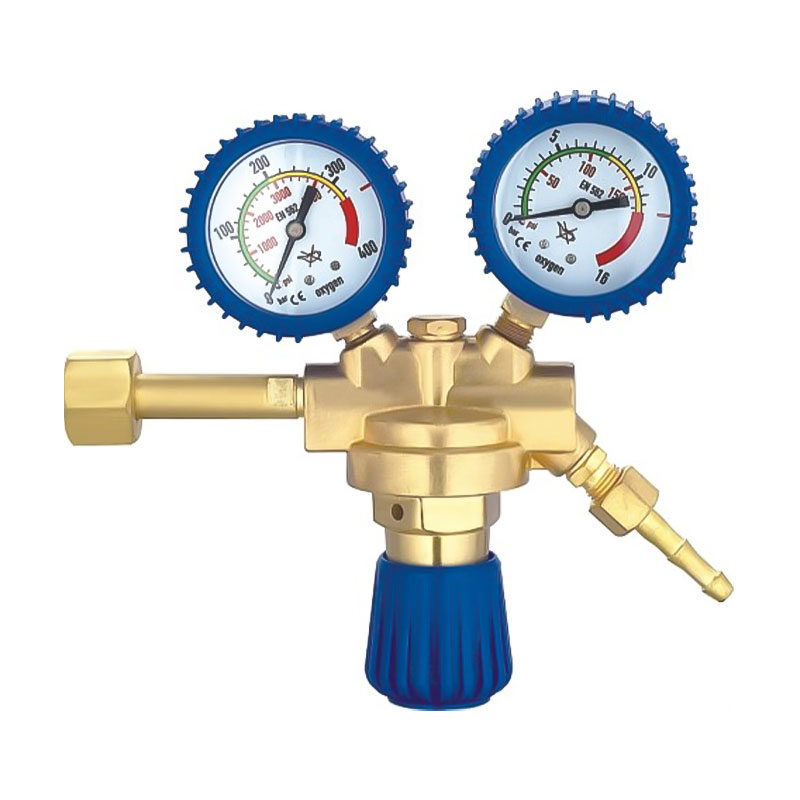 Regulador de control de presión de oxígeno de operación continua OR-07A Este regulador de oxígeno ofrece una salida estable a partir de altas presiones de entrada, con un diseño duradero para un uso prolongado. Su ajuste preciso y sus conexiones resistentes a fugas permiten un corte ininterrumpido, lo que reduce el desperdicio y mejora la calidad del corte. Ver producto →
Un regulador de una sola etapa reduce la presión en un solo paso. A medida que se utiliza el gas del cilindro, la presión de salida puede variar ligeramente debido a que cambia la presión de entrada. Un regulador de dos etapas utiliza dos pasos de reducción de presión y proporciona una presión de salida más estable durante la vida útil del cilindro. Para el corte con oxiacetileno, un regulador de dos etapas a menudo vale la pena el costo adicional si realiza trabajos largos o utiliza cilindros grandes. La presión estable se traduce en una llama más tranquila y una calidad de corte más consistente.
Antes de comprar, verifique el rango de presión de salida, el tipo de conexión de entrada, si los medidores están marcados para el gas correcto y si el cuerpo está hecho de latón forjado o de una aleación duradera. Lea esta guía en elegir el regulador de presión de acetileno adecuado para más detalles. También puede explorar la línea completa de reguladores de presión de acetileno para comparar modelos con diferentes rangos de presión y capacidades de flujo.
El error más común es utilizar un regulador ajustable destinado a un gas diferente. Un regulador de CO2 puede caber en una botella de acetileno por accidente, pero sus materiales y rango de presión no son adecuados para acetileno. Esto puede provocar daños internos o presión incontrolada. Otro problema frecuente es seleccionar un regulador con un rango de presión demasiado estrecho. Por ejemplo, un regulador con una presión de salida máxima de 30 psi podría ser adecuado para un soplete pequeño, pero no proporcionará suficiente presión de oxígeno para un trabajo de corte pesado.
El aumento de presión es otro problema. Un regulador lento aumentará lentamente la presión de salida después de configurarlo. Esto puede hacer que la presión de acetileno aumente por encima del límite de seguridad de 15 psi y provoque una llama inestable o riesgo de retroceso de llama. Si ve que la aguja se mueve hacia arriba durante unos minutos, reemplace el regulador o haga que lo reparen. Además, no utilice un regulador que muestre signos de aceite o grasa en las conexiones. Los reguladores de oxígeno deben estar libres de hidrocarburos porque el oxígeno bajo presión reacciona violentamente con el aceite y la grasa.
Al comprar, cómprelo de un proveedor que ofrezca reguladores de acetileno y oxígeno que se adapten a su trabajo habitual. Si corta acero grueso con frecuencia, gaste más en un regulador de oxígeno de alto flujo. Si tu trabajo es intermitente y ligero, un regulador compacto y económico puede ser suficiente. Considere si necesita calibres fijos o permitir la personalización, ya que algunas mesas de corte e instalaciones de fábrica requieren roscas de interfaz específicas.
Estos pasos sólo toman unos minutos pero previenen los accidentes más comunes. Un regulador bien cuidado proporcionará una presión constante durante muchos años.
El corte con oxiacetileno todavía depende de hardware confiable y anticuado. Un soplete de corte es tan bueno como la presión que se le aplica. Configure el acetileno entre 5 y 15 psi y el oxígeno entre 35 y 70 psi dependiendo del tamaño de la punta y el espesor del material, luego verifique que las lecturas se mantengan estables a pleno flujo. Elija reguladores clasificados para el gas, dimensionados para el trabajo y construidos para un funcionamiento continuo cuando sea necesario. Con los reguladores de acetileno y oxígeno adecuados, resulta mucho más fácil lograr cortes limpios, un funcionamiento seguro y un consumo constante de gas.

El regulador de gas acetileno AR-02 es un dispositivo de control de presión diseñado para usarse ...
Ver detalles
El regulador de acetileno de alta precisión AR-03 es un dispositivo diseñado para regular la presión...
Ver detalles
El regulador de soldadura de acetileno AR-16 es un dispositivo de control de presión diseñado para a...
Ver detalles
El regulador de acetileno industrial duradero AR-17 está desarrollado específicamente para satisf...
Ver detalles
El regulador de acetileno de alto rendimiento AR-06 está diseñado como un dispositivo de control ...
Ver detalles
El regulador de salida de acetileno de precisión AR-13 cuenta con una entrada roscada de cabeza r...
Ver detalles
El regulador de acetileno industrial resistente al desgaste AR-55 está diseñado específicamente p...
Ver detalles
El regulador de acetileno de corte y soldadura de alta estabilidad AR-56 está diseñado centrándos...
Ver detalles


