

 English
 русский
 Español
El regulador de gas acetileno AR-02 es un dispositivo de control de presión diseñado para usarse ...
Ver detallesPregunte a cinco soldadores cómo ajustan un regulador de acetileno y obtendrá cinco respuestas ligeramente diferentes; sin embargo, la ventana de seguridad es más estrecha de lo que la mayoría de la gente espera. El acetileno es un gas combustible que se vuelve inestable cuando se comprime demasiado, por lo que el lado de suministro de un regulador de acetileno se mantiene deliberadamente bajo. En la práctica, eso significa nunca establecer la presión de trabajo por encima de 15 psi (1 bar), independientemente del tamaño de antorcha que esté utilizando.
Todo lo demás en la configuración se deriva de esa única regla. A continuación, analizamos lo que realmente le dice cada medidor, las presiones de trabajo que se adaptan a las puntas de corte comunes, el orden correcto de las operaciones al inicio y los pequeños hábitos que mantienen una llama estable toda la tarde. Estas son las notas que compartimos con los clientes cada semana en Yuyao Hualong Welding Meter Factory, donde fabricamos reguladores de presión desde 2007.
Un regulador de acetileno estándar lleva dos medidores. El manómetro del lado del cilindro lee la presión total dentro de la botella. En un cilindro de acetileno recién lleno, esto generalmente se sitúa alrededor de 250 psi (aproximadamente 17 bar) y cae de manera constante a medida que se extrae el gas.
El manómetro de salida es el manómetro de trabajo y normalmente tiene una escala de 0 a 30 psi (0 a 2 bar) para que los pequeños ajustes sean fáciles de leer. Este es el número que realmente estableciste. En la mayoría de los reguladores, lo controla una manija en T grande o un tornillo moleteado: girar en el sentido de las agujas del reloj aumenta la presión de entrega, girar en el sentido contrario a las agujas del reloj la reduce. Entre los dos medidores se encuentra el conjunto de asiento y diafragma que realiza el trabajo real, manteniendo estable la salida mientras la presión del cilindro detrás de él cae lentamente.
Los cilindros de acetileno no se llenan simplemente con gas libre. El gas se disuelve en acetona contenida dentro de una masa porosa, lo que tiene dos consecuencias prácticas. Primero, la presión del cilindro no es un indicador confiable de cuánto gas queda. En segundo lugar, el gas nunca debe extraerse a una velocidad superior a aproximadamente una séptima parte del contenido de la botella por hora, ya que de lo contrario la acetona se arrastra con el gas y acaba en la manguera, el regulador y el soplete.
Las conexiones de acetileno también usan roscas a la izquierda y la manguera de combustible es roja en la mayoría de los estándares, mientras que la de oxígeno es verde o negra. La dirección de la rosca evita la mayoría de las conexiones cruzadas accidentales, pero la manguera aún debe coincidir con el servicio. Un regulador construido para oxígeno nunca debe trasladarse al lado del acetileno del carro.
La siguiente tabla proporciona puntos de partida para un soplete de corte manual estándar equipado con una punta de corte de dos piezas. La presión de oxígeno aquí se refiere a la corriente de oxígeno de corte, que se ajusta con el mismo regulador y luego se recorta en la palanca del soplete.
| Tamaño de la punta de corte | Espesor del acero | Presión de trabajo de acetileno | Presión de trabajo de oxígeno |
|---|---|---|---|
| 0 | hasta 3 mm (1/8 pulg.) | 0,2 bares (3 psi) | 20 a 25 psi (1,4 a 1,7 bares) |
| 1 | 3 a 6 mm (1/8 a 1/4 pulg.) | 3 a 5 psi | 25 a 30 psi |
| 2 | 6 a 12 mm (1/4 a 1/2 pulg.) | 4 a 6 psi | 30 a 35 psi |
| 3 | 12 a 19 mm (1/2 a 3/4 pulg.) | 5 a 8 psi | 35 a 40 psi |
| 4 | 19 a 32 mm (3/4 a 1-1/4 pulg.) | 8 a 10 psi | 40 a 45 psi |
| 5 y más | más de 32 mm | 10 a 12 psi | 45 a 55 psi |
Para soldar con gas en lugar de cortar, ambos lados se ajustan mucho más bajo, generalmente de 3 a 5 psi de acetileno y una presión de oxígeno similar dependiendo del tamaño de la punta y el espesor de la placa. El límite máximo de 15 psi en el lado del acetileno todavía se aplica, y vale la pena recordar que una punta de corte grande necesita más oxígeno, no más acetileno.
El orden de las operaciones importa tanto como los números. Siga la secuencia a continuación y el regulador rara vez le causará problemas.
Los indicadores te acercan; la llama te indica si el ajuste es el correcto. Un regulador de acetileno correctamente configurado produce una llama constante que no oscila ni silba; con un cono interior limpio se puede acercar al metal. Si la llama sigue desviándose o el borde cortado comienza a arrastrarse, la respuesta suele ser un pequeño ajuste de entrega en lugar de uno grande.
Un regulador que aumenta lentamente la presión de suministro con la válvula del soplete cerrada tiene un asiento con fugas o una válvula sucia. Este arrastre no es un problema de configuración y no se puede desactivar en el mango. Deje de usar el regulador y llévelo a reparar. Lo mismo ocurre con un regulador cuyo diafragma se ha endurecido con el tiempo y ya no mantiene una salida estable.
También ayuda volver a comprobar la lectura de acetileno aproximadamente a la mitad de un corte largo. A medida que el cilindro se vacía, la presión del mismo cae y la salida puede desviarse ligeramente en una unidad de una sola etapa. Un rápido toque en el tornillo de ajuste lo restablece.
Una vez que sepa las presiones que necesita, la siguiente pregunta es qué regulador las mantendrá durante un turno completo. Los reguladores de una sola etapa son compactos y rápidos de configurar, mientras que los modelos de dos etapas cuestan más pero mantienen la salida estable a medida que se vacía el cilindro. Si todavía está sopesando las opciones, nuestra nota sobre cómo elegir el regulador de presión de acetileno adecuado analiza las diferencias con más detalle.
Para el corte y la soldadura diarios en un taller, un regulador de acetileno de alta precisión con un medidor de entrega limpio y legible hace que la rutina diaria de ajuste sea mucho menos complicada. La precisión aquí no es una palabra de marketing; significa que la salida permanece donde la colocaste cuando la antorcha se abre y cierra repetidamente.
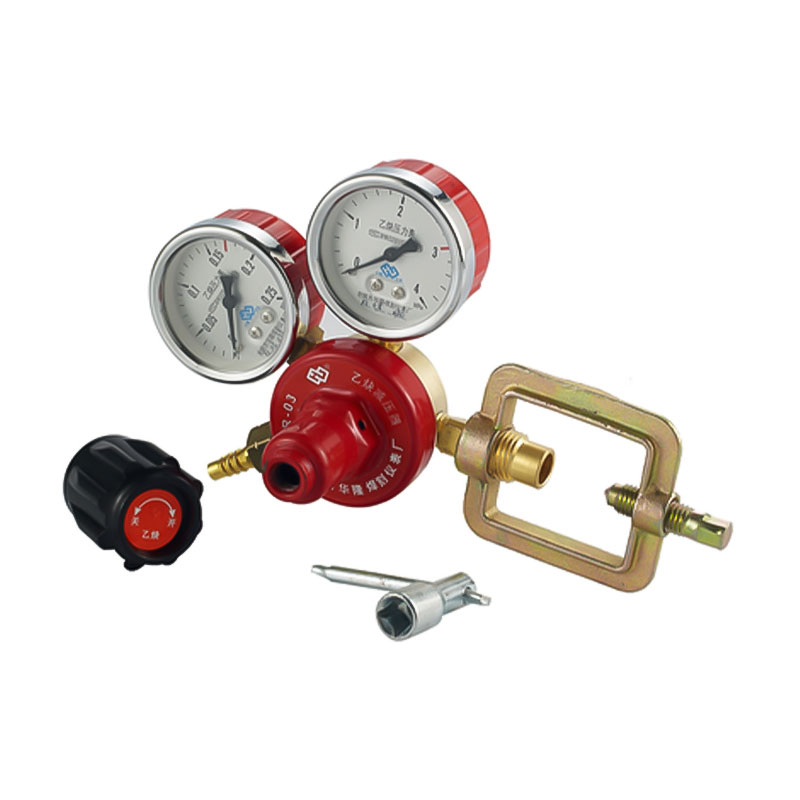 Regulador de acetileno de alta precisión AR-03 para corte y soldadura en taller Un regulador de acetileno estable para corte y soldadura cotidianos en el taller, con salida ajustable y un medidor legible para ajustes repetidos de la antorcha. Ver producto →
Si su trabajo se realiza al aire libre o en un patio de fabricación, un cuerpo totalmente de latón vale el pequeño costo adicional. El latón resiste los golpes, la humedad y los cambios de temperatura que acortan la vida útil de una carcasa pintada o enchapada, y no se descascarilla ni se oxida en el paso del gas.
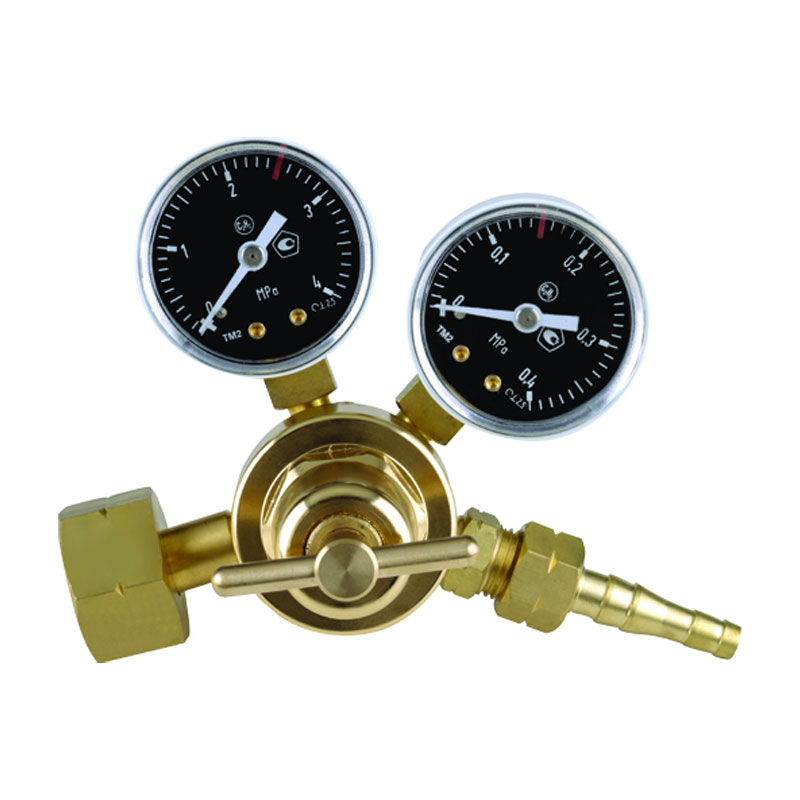 AR-57 Regulador de acetileno totalmente de latón para soldadura industrial de servicio pesado Un regulador industrial de alta resistencia con cuerpo totalmente de latón, adecuado para soldadura y corte de alta intensidad donde la humedad, los golpes y el uso continuo exigen durabilidad. Ver producto →
El corte de chapa pesada y las tiradas de producción largas imponen exigencias diferentes al regulador. Un modelo industrial de gran caudal mantiene la entrega estable mientras estás cortando continuamente, por lo que la llama se mantiene igual desde el primer corte de la mañana hasta el último.
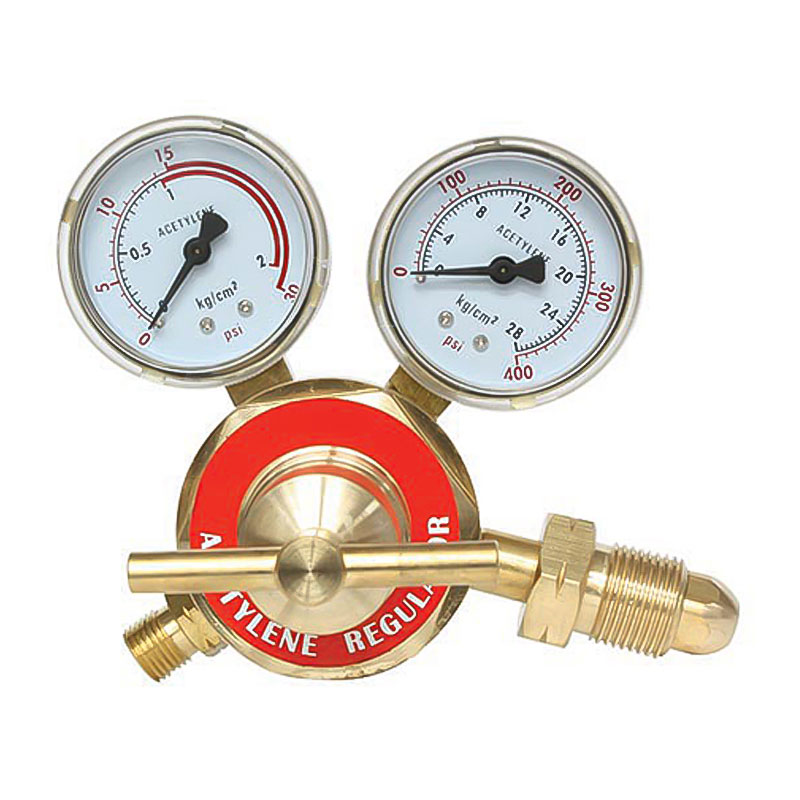 Regulador industrial de acetileno de gran caudal AR-66 para corte continuo Un regulador industrial de gran flujo para tiradas de producción largas, que ayuda a mantener la entrega estable mediante un corte continuo cuando se combina con el gas, la punta y el ciclo de trabajo. Ver producto →
Cualquiera que sea el estilo que se adapte a su banco, tenga en cuenta que los ajustes solo siguen siendo confiables cuando el regulador coincide con el gas, la punta y el ciclo de trabajo.
La configuración del regulador es una de esas habilidades que parecen complicadas hasta que la lógica hace clic: mantenga el lado de acetileno bajo, configure el oxígeno para que coincida con la punta, realice el arranque en el orden correcto y deje que la llama confirme lo que ha hecho. Si desea comparar modelos o hablar sobre las presiones para un soplete y un material específicos, eche un vistazo a nuestra gama de reguladores de presión de acetileno o envíanos los detalles de tu configuración. Después de casi dos décadas de construir estos instrumentos, siempre estamos felices de hablar sobre el lado práctico del control de presión.

El regulador de gas acetileno AR-02 es un dispositivo de control de presión diseñado para usarse ...
Ver detalles
El regulador de acetileno de alta precisión AR-03 es un dispositivo diseñado para regular la presión...
Ver detalles
El regulador de soldadura de acetileno AR-16 es un dispositivo de control de presión diseñado para a...
Ver detalles
El regulador de acetileno industrial duradero AR-17 está desarrollado específicamente para satisf...
Ver detalles
El regulador de acetileno de alto rendimiento AR-06 está diseñado como un dispositivo de control ...
Ver detalles
El regulador de salida de acetileno de precisión AR-13 cuenta con una entrada roscada de cabeza r...
Ver detalles
El regulador de acetileno industrial resistente al desgaste AR-55 está diseñado específicamente p...
Ver detalles
El regulador de acetileno de corte y soldadura de alta estabilidad AR-56 está diseñado centrándos...
Ver detalles


